Tra le varie tecniche utilizzate per la realizzazione di sedie dal design innovativo ed originale, vi è certamente la tecnica del rotostampaggio o stampaggio rotazionale.
Tale tecnica, ormai in uso da molto tempo, consiste nell’introdurre il materiale plastico in polvere in uno stampo cavo che viene fatto ruotare, generalmente intorno a due assi, e riscaldato, in modo che il materiale fonda e possa aderire alle pareti in maniera omogenea. Quindi lo stampo viene raffreddato e aperto, e il manufatto viene estratto, in genere manualmente.
Questa tecnologia trova applicazione nella produzione di numerosi oggetti, dai contenitori ai complementi d’arredo, fino alle sedute e agli elementi destinati agli spazi esterni. Nel settore dell’arredamento, il suo interesse risiede soprattutto nella possibilità di realizzare forme tridimensionali, volumi cavi e superfici continue, offrendo ai progettisti una certa libertà nella definizione delle linee e delle proporzioni.
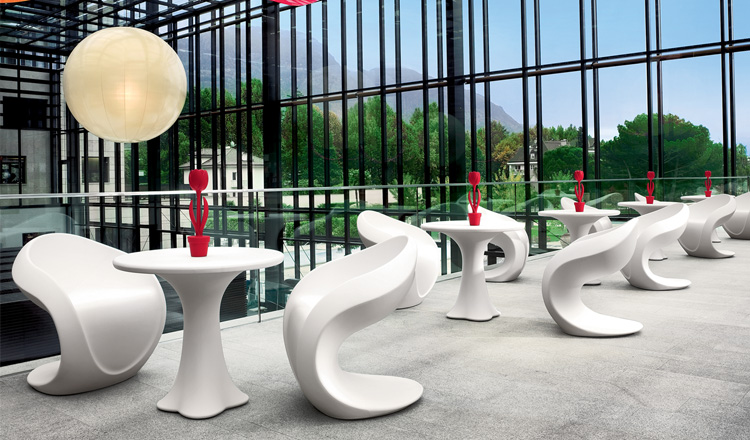
Una sedia realizzata mediante stampaggio rotazionale può diventare un elemento caratterizzante dell’ambiente, grazie a forme avvolgenti, geometrie particolari e soluzioni estetiche che si discostano dalle tradizionali strutture composte da più elementi assemblati. La tecnologia, tuttavia, non determina da sola il risultato finale: sono il progetto, la scelta del materiale e il controllo delle fasi produttive a contribuire alla qualità del prodotto.
Descrizione del processo del rotostampaggio
Il processo di stampaggio rotazionale coinvolge le seguenti fasi.
1. Caricamento del materiale e chiusura dello stampo
Lo stampo viene caricato con il polimero, generalmente in polvere, e viene chiuso.
La quantità di materiale introdotta deve essere stabilita in relazione alle dimensioni del manufatto e allo spessore delle pareti che si desidera ottenere. Anche la distribuzione del materiale all’interno dello stampo e la corretta chiusura di quest’ultimo sono importanti per evitare difetti durante la lavorazione.
La progettazione dello stampo rappresenta quindi un passaggio fondamentale. La sua geometria deve consentire al materiale di raggiungere le diverse superfici interne e deve tenere conto delle variazioni dimensionali che si verificano durante il raffreddamento.
2. Riscaldamento e rotazione dello stampo
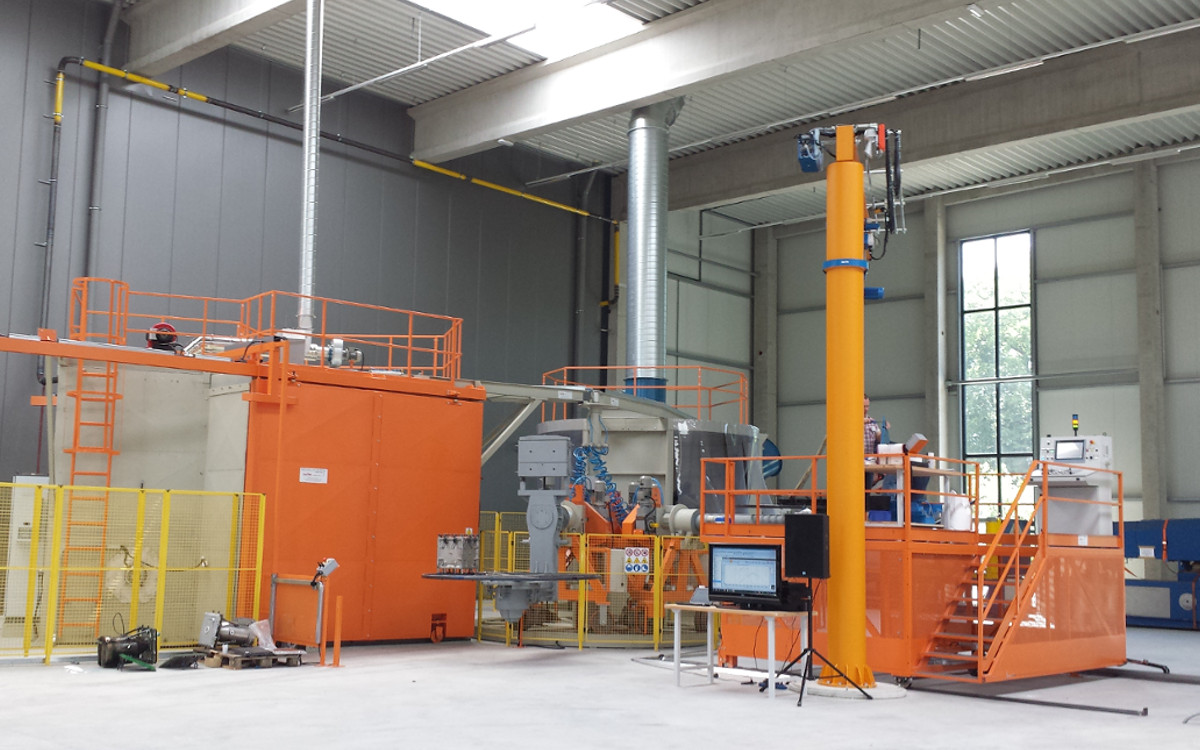
Lo stampo viene fatto ruotare, lungo uno o due assi, all’interno di un forno, allo scopo di innalzare la temperatura del materiale e farlo aderire alle pareti dello stampo.
Tale fase deve svolgersi in un tempo idoneo: tempi troppo lunghi porterebbero infatti al degrado del materiale, mentre tempi troppo brevi non permetterebbero l’ottenimento di un materiale abbastanza omogeneo.
Con il riscaldamento, la polvere plastica fonde progressivamente e forma uno strato aderente alla superficie interna dello stampo. La rotazione lungo due assi favorisce la distribuzione del materiale nelle diverse direzioni, seguendo la forma della cavità.
La durata del riscaldamento, la temperatura raggiunta e la velocità di rotazione devono essere controllate in relazione al tipo di polimero e alle caratteristiche del manufatto. Un processo non adeguatamente regolato può infatti compromettere l’uniformità delle pareti e la qualità complessiva del prodotto.
Nel caso di una sedia, questi aspetti devono essere valutati insieme alla geometria della seduta e dello schienale. Il materiale deve distribuirsi in modo adeguato nelle diverse zone della struttura, affinché il manufatto risponda alle esigenze funzionali previste dal progetto.
3. Raffreddamento dello stampo e solidificazione del materiale
Lo stampo viene raffreddato, tramite getti d’aria o acqua nebulizzata, in modo che il materiale solidifichi e che si abbia il fenomeno del ritiro, intorno al 2% nel caso del polietilene lineare a bassa densità (LLDPE). Tale fenomeno facilita la successiva fase di estrazione del pezzo dallo stampo.
La fase di raffreddamento avviene in genere in una decina di minuti, anche se la durata effettiva può variare in funzione delle dimensioni del manufatto, dello spessore delle pareti, del materiale utilizzato e delle condizioni di lavorazione.
Durante questa fase si ha una variazione della densità apparente del materiale. Ad esempio, nel caso del polietilene lineare a bassa densità, o LLDPE, che è uno dei materiali più utilizzati nel rotostampaggio, si ha una densità apparente iniziale, allo stato di polvere, di circa 420 g/dm³, per arrivare a una densità del materiale consolidato di circa 935 g/dm³.
È importante precisare che i due valori si riferiscono a condizioni differenti: la densità apparente della polvere tiene conto anche degli spazi presenti tra le particelle, mentre il valore finale descrive il materiale dopo la fusione e la solidificazione. Non si tratta quindi di una semplice variazione della densità dello stesso corpo, ma del confronto tra la polvere prima della lavorazione e il polimero consolidato.
Il raffreddamento è una fase delicata anche perché influenza la stabilità dimensionale del manufatto. Il ritiro deve essere considerato durante la progettazione dello stampo, in modo da ottenere un prodotto che rispetti le dimensioni previste.
La velocità di raffreddamento e le condizioni del processo possono inoltre incidere sulle caratteristiche finali del materiale. Per questo motivo, la gestione di questa fase è essenziale per limitare deformazioni e difetti e garantire una qualità costante della produzione.
4. Apertura dello stampo ed estrazione del manufatto
Lo stampo viene aperto in modo da consentire l’estrazione del manufatto.
Una volta completato il raffreddamento, il prodotto viene rimosso dallo stampo, generalmente mediante un’operazione manuale. A seconda della complessità della forma e dell’organizzazione produttiva, possono essere necessarie ulteriori operazioni di finitura.
Il manufatto viene quindi controllato per verificare la qualità delle superfici, la conformità dimensionale e l’eventuale presenza di imperfezioni. Questi controlli permettono di accertare che il prodotto risponda alle caratteristiche stabilite durante la progettazione.
I vantaggi del rotostampaggio nella produzione delle sedie
Uno degli aspetti più interessanti del rotostampaggio è la possibilità di ottenere manufatti cavi con forme anche complesse. Il processo consente di realizzare superfici continue e geometrie tridimensionali che offrono ai designer un ampio margine di libertà nella progettazione delle sedute.
La possibilità di sviluppare forme arrotondate, volumi avvolgenti e linee fluide permette di creare sedie capaci di caratterizzare visivamente un ambiente. In una collezione di arredi, la stessa tecnologia può essere utilizzata per sviluppare prodotti differenti, mantenendo una coerenza formale tra sedute, poltrone e complementi.
Un altro vantaggio è la possibilità di produrre oggetti di dimensioni anche considerevoli. Questo rende lo stampaggio rotazionale adatto a diverse tipologie di arredo, soprattutto quando il progetto richiede elementi cavi e volumi difficili da realizzare con tecniche differenti.
Rispetto allo stampaggio a iniezione, il rotostampaggio non richiede normalmente l’iniezione del materiale fuso ad alta pressione all’interno dello stampo. Le due tecnologie presentano tuttavia caratteristiche differenti e la scelta dipende dalla geometria del prodotto, dalle prestazioni richieste, dai volumi produttivi e dai costi complessivi.
Il rotostampaggio non è quindi necessariamente la soluzione più conveniente per qualsiasi sedia. La sua efficacia deve essere valutata in relazione alle caratteristiche del progetto e alle esigenze produttive, considerando anche la durata del ciclo e i costi di realizzazione dello stampo.
Materiali e finiture: il ruolo del polietilene
Il polietilene è uno dei materiali più utilizzati nello stampaggio rotazionale. Le sue caratteristiche possono variare in base al tipo di polimero e alla formulazione scelta, permettendo di ottenere manufatti con differenti livelli di rigidità, resistenza agli urti e comportamento in presenza di sollecitazioni.
La selezione del materiale deve tenere conto della destinazione d’uso della sedia. Una seduta destinata agli ambienti interni può avere requisiti differenti rispetto a un prodotto progettato per terrazze, dehors, giardini o altri spazi esposti agli agenti atmosferici.
Per gli arredi da esterno assumono particolare importanza la resistenza alle condizioni climatiche e la protezione dall’azione dei raggi ultravioletti. Queste caratteristiche dipendono anche dalla formulazione del polimero e dagli eventuali additivi utilizzati.
Anche le finiture contribuiscono al risultato estetico. La scelta dei colori e delle superfici permette di adattare le sedute a differenti stili di arredamento, dai contesti più essenziali agli ambienti in cui il colore e la forma diventano elementi centrali del progetto.
La qualità del risultato dipende dall’interazione tra materiale, stampo e parametri di lavorazione. Per ottenere un manufatto conforme alle aspettative, la progettazione deve quindi considerare contemporaneamente gli aspetti tecnici e quelli estetici.
Il rotostampaggio nell’arredamento professionale
Le potenzialità del rotostampaggio sono interessanti anche per il settore contract, che comprende gli arredi destinati a bar, ristoranti, hotel, strutture ricettive e spazi collettivi.
In questi ambienti una sedia deve rispondere a esigenze che vanno oltre l’aspetto estetico. La resistenza all’uso ripetuto, la stabilità, la facilità di pulizia e la manutenzione sono elementi importanti nella scelta degli arredi professionali.
La tecnica di produzione rappresenta uno dei fattori da valutare insieme alla progettazione ergonomica, alle caratteristiche del materiale e alle prestazioni richieste. La possibilità di ottenere forme particolari può contribuire a definire l’identità visiva di un locale, di una terrazza o di un’area dedicata all’accoglienza.
Negli spazi esterni, inoltre, la scelta di una seduta deve considerare le condizioni ambientali e le indicazioni del produttore relative all’impiego e alla manutenzione. Non tutte le plastiche presentano le stesse caratteristiche e non è possibile attribuire automaticamente a ogni prodotto rotostampato la medesima resistenza.
Design e tecnologia: una relazione che parte dal progetto
La realizzazione di una sedia attraverso il rotostampaggio dimostra come la tecnologia produttiva possa influenzare il lavoro del designer. La forma non viene definita soltanto in funzione dell’aspetto esteriore, ma deve essere sviluppata tenendo conto delle possibilità offerte dal processo, della geometria dello stampo e del comportamento del materiale.
La progettazione deve trovare un equilibrio tra libertà espressiva e fattibilità tecnica. Curve, spessori, volumi e proporzioni devono essere studiati in modo da consentire una corretta distribuzione del materiale e ottenere un manufatto adatto alla propria destinazione d’uso.
Il rotostampaggio offre quindi un’opportunità per sviluppare sedute dalle forme originali, nelle quali il volume e la continuità delle superfici diventano elementi caratterizzanti. Il risultato migliore nasce dalla collaborazione tra competenze progettuali e conoscenze tecniche, con l’obiettivo di realizzare un prodotto che unisca estetica, funzionalità e qualità costruttiva.
Per chi sceglie una sedia destinata a un ambiente domestico o professionale, conoscere la tecnica di produzione può aiutare a comprendere meglio le caratteristiche del prodotto. La forma, il materiale e le modalità di lavorazione concorrono infatti a definire l’identità della seduta e le sue possibilità di impiego.
Il rotostampaggio rappresenta, in definitiva, una delle tecnologie a disposizione dell’industria dell’arredamento per trasformare un progetto in un oggetto concreto. La sua capacità di combinare libertà formale e possibilità produttive lo rende una soluzione interessante per la realizzazione di sedie e complementi d’arredo, purché la scelta della tecnica sia coerente con le caratteristiche e le prestazioni richieste al prodotto finale.